Эл. почта xuqinya@mwelding.com.cn

2026-09-16
От сборки на производстве до сварки труб на месте монтажа — особое внимание уделяется трубам среднего и большого диаметра, толстостенным, многослойным и многопроходным, а также требованиям первого уровня контроля качества!
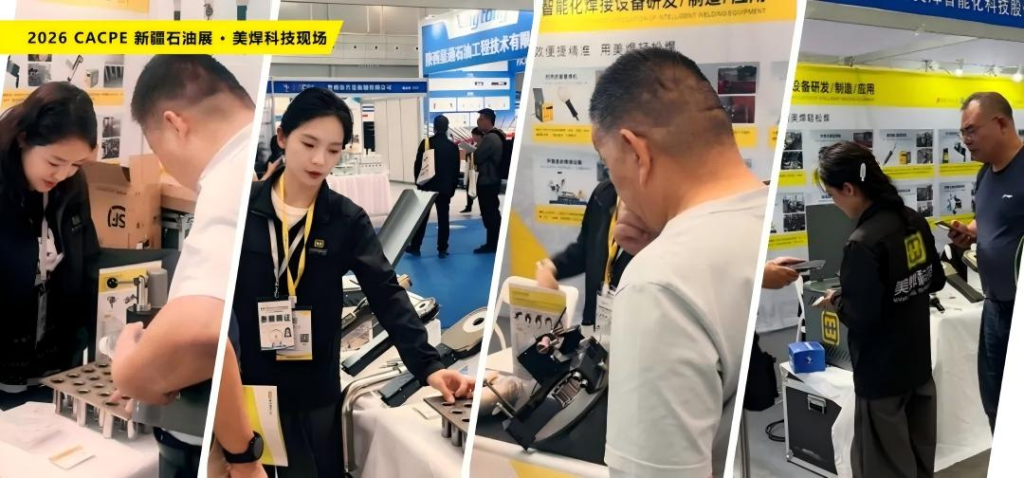
С 3 по 5 сентября 2026 года в Международном выставочном центре Синьцзяна прошла выставка нефтяной и химической промышленности Синьцзяна (CACPE). Компания «Шанхай Мэйхан Интеллиджент Текнолоджи» (далее — «Мэйхан Текнолоджи») представила на стенде E1-33-1 в павильоне 5 несколько серий оборудования для автоматической сварки трубопроводов. В рамках выставки компания продемонстрировала решения по автоматической сварке трубопроводов — от заводской сборки до монтажа на месте — с учетом особенностей промышленных трубопроводов в нефтехимической, газовой, угольной и энергетической отраслях.
На данной выставке компания Meihan Technology уделила особое внимание демонстрации открытых трубо-трубных сварочных аппаратов серии MWG, оборудования для автоматической сварки кольцевых швов серии MWHF и тележек для автоматической сварки рельсов, предназначенных соответственно для сварки стационарных труб во всех положениях, сварки крупнокалиберных трубных фитингов и кольцевых швов, а также сварки стационарных трубопроводов сверхбольшого диаметра и других типичных условий эксплуатации. В частности, серия открытых трубосварочных аппаратов MWG позволяет сваривать трубы диаметром до Φ325 мм, а серия оборудования для автоматической сварки кольцевых швов MWHF — до Φ800 мм; для трубопроводов большего диаметра в зависимости от реальных условий эксплуатации могут применяться индивидуальные решения для рельсовой сварки. Для проектов с четко определёнными требованиями к приёмке качества, при условии соответствия сварочной технологии характеристикам труб, а также при соблюдении требований к условиям монтажа и контроля, сварные швы, выполненные с использованием оборудования для автоматической сварки трубопроводов компании Meihuan Technology, могут соответствовать требованиям приёмки по результатам неразрушающего контроля первого уровня; конкретные результаты зависят от фактических характеристик труб заказчика и результатов технологической проверки в соответствии со стандартами реализации проекта.
Техническая сложность сварки трубопроводов в нефтехимической промышленности обусловлена совокупным влиянием таких факторов, как диаметр трубы, толщина стенки, материал, подготовка стыка, состояние сборки, положение сварки и требования к приемке. Что касается оборудования для автоматической сварки, то на самом деле задача заключается не в том, чтобы «заставить сварочную горелку автоматически пройти круг», а в том, чтобы обеспечить стабильное выполнение проверенной технологии в различных положениях сварки и при нанесении разных слоев сварки.
По мере увеличения толщины стенки сварной шов, как правило, необходимо выполнять наплавку основания, наплавку заполнения и наплавку покрытия в соответствии со структурой разреза, а также согласовывать параметры тока, скорости, подачи проволоки, колебаний и тепловыделения для каждого слоя и каждого прохода сварки. Ценность автоматизации заключается в преобразовании ключевых действий, зависящих от индивидуального мастерства оператора, в настраиваемый и повторяемый технологический процесс, что позволяет снизить колебания качества между различными сварными соединениями, сменами и операторами.
На нефтехимических объектах после монтажа большого количества трубопроводов их невозможно поворачивать, поэтому сварочная головка должна выполнять сварку на 360° вокруг неподвижных труб, последовательно переходя из положения горизонтальной сварки в вертикальную и в положение сварки вверх. Состояние сварочной ванны меняется в зависимости от пространственного положения, поэтому необходимо рационально подбирать такие параметры, как сила тока, скорость перемещения, скорость подачи проволоки, амплитуда колебаний и время задержки с обеих сторон, в соответствии с положением сварки. В случае толстостенных труб среднего и большого диаметра также требуется согласованная работа с программами многослойной и многопроходной сварки.
В нефтехимических проектах, как правило, предъявляются четкие требования к внутреннему качеству сварных швов и неразрушающему контролю. Такие дефекты, как поры, включения, недостаточная сварка и недостаточная проварка, могут привести к необходимости ремонта. Поэтому при выборе оборудования следует учитывать не только степень его автоматизации, но и способность стабильно и повторяемо выполнять сварные соединения, отвечающие требованиям проекта, при соблюдении надлежащих условий подготовки сварного шва, сборки и сварки. [Фото: на выставке]
Оборудование второго и третьего типов, соответствующее трем типичным сценариям автоматической сварки трубопроводов в нефтехимической промышленности
Диаметр трубы является важным, но не единственным критерием при выборе оборудования. При автоматической сварке трубопроводов в нефтехимической промышленности необходимо также учитывать следующие факторы: возможность вращения заготовки, тип монтажа (предварительная сборка в цехе или монтаж на месте), необходимость колебания подачи присадочного материала, многослойная и многопроходная сварка, а также наличие достаточного пространства на месте монтажа.
| Серия оборудования | Типичные сценарии применения | Диапазон сварки / Способы крепления | Ключевые компетенции |
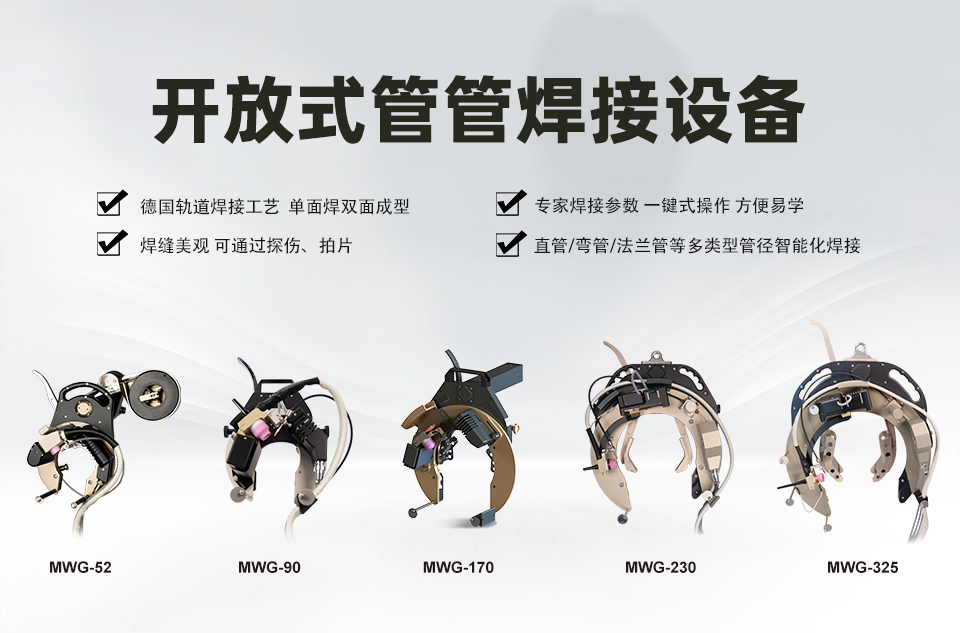
| Сварочный аппарат MWG для сварки труб открытого типа | Крепление труб на месте, сварка трубопроводов в любом положении | Максимальный диаметр сварных труб — Φ325 мм | Заполнение проволокой, колебания, многослойная и многопроходная сварка, автоматическая сварка во всех положениях |
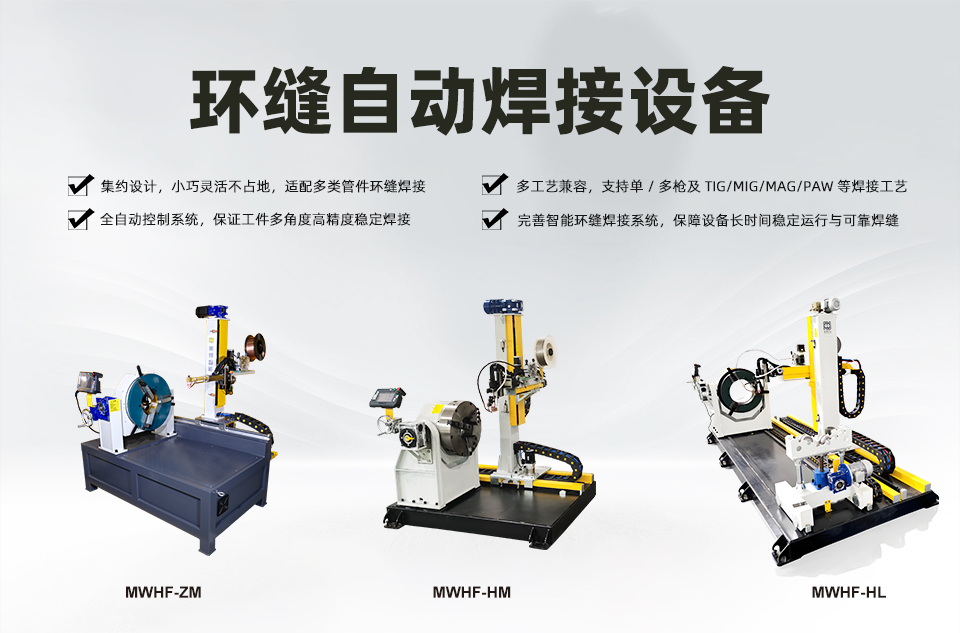
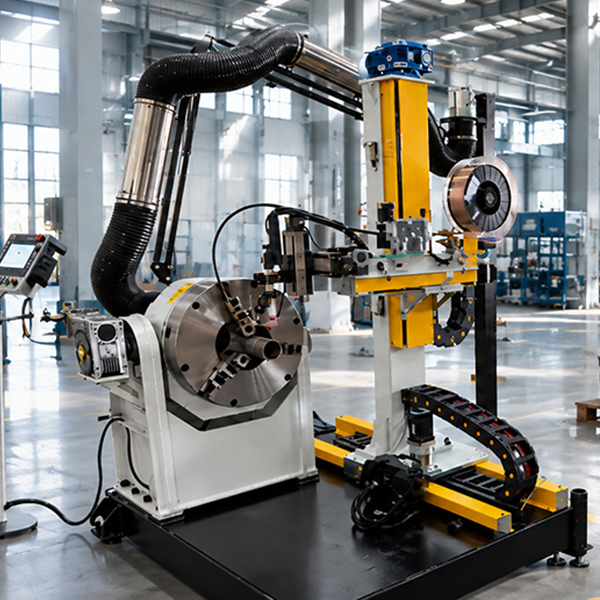
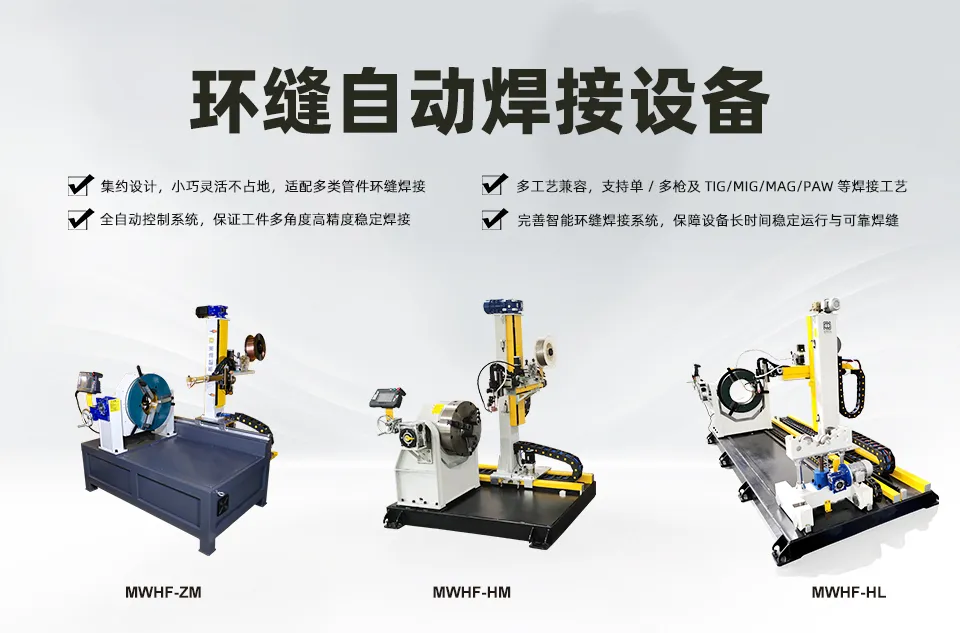
| Оборудование для автоматической сварки кольцевых швов MWHF | Предварительная сборка на производстве, трубные фитинги большого диаметра, фланцы и кольцевые сварные швы | Максимальный диаметр сварных труб — Φ800 мм | Стабильное перемещение в сочетании с технологическими параметрами, адаптированное к толстостенным многослойным изделиям с несколькими проходами |
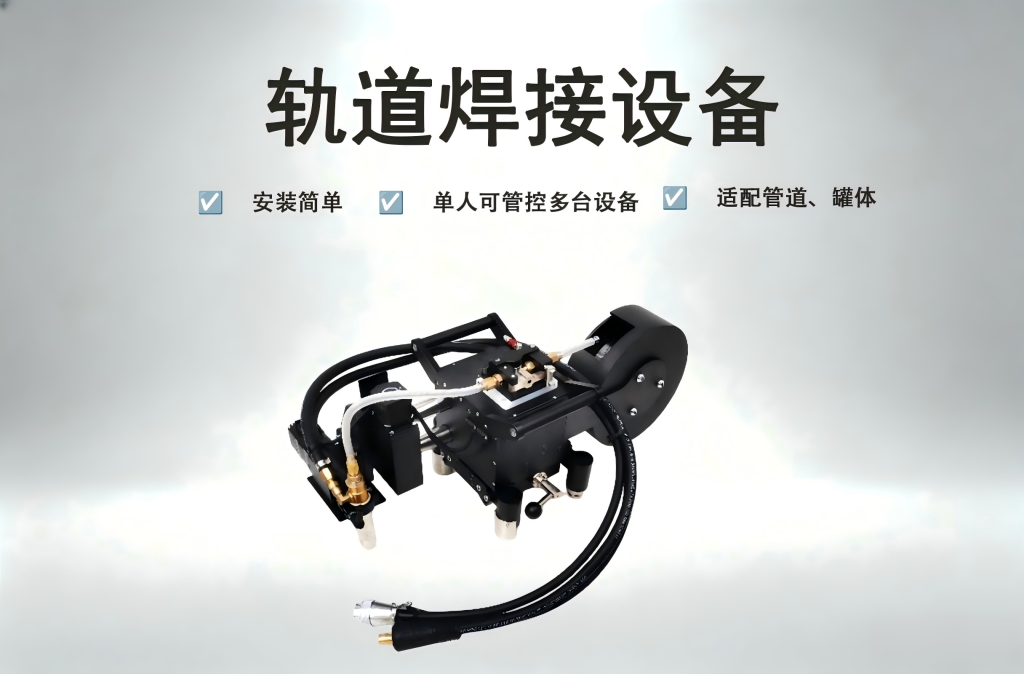
| Автоматическая сварка рельсов с помощью тележки | Кольцевые швы на трубопроводах с очень большим диаметром и крупных деталях на месте монтажа | Изготовление рельсов на заказ в соответствии с фактическим диаметром трубы | Не ограничивается фиксированными размерами зажима, подходит для заготовок большего диаметра |
Открытый трубосварщик MWG: максимальный диаметр сварки — Φ325 мм. Для труб, которые уже установлены и зафиксированы и не могут поворачиваться, в серии открытых трубосварщиков MWG компании Meihuan Technology используется метод, при котором сварочная головка движется вокруг неподвижной трубы; максимальный диаметр свариваемых труб достигает Φ325 мм. Оборудование может выполнять подачу присадочного материала, колебания и многослойную сварку в соответствии с конкретной технологией, что делает его пригодным для сварки технологических трубопроводов нефтехимической промышленности, газопроводов, трубопроводов угольной промышленности, энергетических магистралей, а также для сварки труб в любом положении на месте установки. В случае наличия труб различного диаметра в рамках одного проекта диапазон применения оборудования следует определять исходя из фактического диапазона диаметров, толщины стенок, способа зажима и технологии сварки, а не исходя из диаметра одной конкретной трубы. [Рис.: Серия открытых трубосварных аппаратов MWG компании Meihuan Technology]
Оборудование для автоматической сварки кольцевых швов MWHF: максимальный диаметр сварки — 800 мм
Что касается трубных фитингов большого диаметра, фланцев, а также кольцевых сварных швов, которые целесообразнее выполнять в цехе, серия оборудования для автоматической сварки кольцевых швов MWHF компании Meihuan Technology позволяет сваривать трубы диаметром до Φ800 мм. Благодаря совместному управлению механическими движениями и параметрами сварочного процесса оборудование обеспечивает более стабильную траекторию движения сварочной горелки, скорость сварки, подачу проволоки и колебания, что делает его более подходящим для непрерывной сварки крупнодиаметральных и толстостенных деталей, а также для многослойной и многопроходной сварки. [Иллюстрация: Серия оборудования для автоматической сварки кольцевых швов MWHF компании Meihuan Technology]
Автоматическая сварочная тележка на рельсах: предназначена для стационарных трубопроводов диаметром от 800 мм и более
Когда диаметр трубы выходит за пределы области применения стандартного оборудования для сварки кольцевых швов или когда крупные заготовки невозможно повернуть, можно использовать автоматическую сварку с использованием рельсовой тележки. Рельсы проектируются и устанавливаются с учетом фактического внешнего диаметра заготовки, а сварная тележка перемещается по рельсам для выполнения сварки кольцевого шва, благодаря чему не существует ограничений по диаметру трубы, связанных с фиксированными зажимными патронами или сварными головками стандартных размеров. Для труб сверхбольшого диаметра, например, более Φ1000 мм, можно разработать соответствующий вариант рельсовой системы с учетом диаметра трубы, конфигурации объекта и пространства для проведения работ. [Рис.: Автоматическая рельсовая сварка от компании «Meihan Technology»]
III. Основная ценность автоматической сварки трубопроводов: превращение однородности сварки в контролируемый технологический результат
Основная ценность автоматической сварки трубопроводов заключается не только в сокращении ручного управления горелкой, но и, что более важно, в преобразовании ключевых параметров сварки в настраиваемые, выполняемые и повторяемые технологические программы. После завершения оценки технологического процесса или проверки пробной сварки можно настроить и повторно выполнять параметры сварочного тока, скорости перемещения, скорости подачи проволоки, амплитуды колебаний, времени задержки с обеих сторон, а также программы многослойной и многопроходной сварки в зависимости от положения сварки и слоя сварки. В нефтехимических проектах такая повторяемость способствует снижению колебаний, связанных с ручным управлением, повышению согласованности между различными сварными швами, снижению риска повторных работ, а также улучшению контроля над ходом работ и качеством.
Да. При условии, что технология сварки соответствует характеристикам труб заказчика, а условия монтажа и контроля удовлетворяют требованиям проекта, сварные швы, выполненные с помощью оборудования для автоматической сварки трубопроводов компании «Meihuan Technology», могут соответствовать требованиям приемочной проверки по неразрушающему контролю первого уровня. Конкретно это необходимо проверять с учетом методов неразрушающего контроля, применяемых в проекте, уровня приемки и действующих стандартов. Следует уточнить, что «неразрушающий контроль первого уровня» описывает конечный результат качества сварного шва, достигнутый в соответствии с соответствующими стандартами неразрушающего контроля и приемки, и не определяется исключительно одним фактором — сварочным аппаратом. Фактические результаты также зависят от материала основной стали, диаметра и толщины стенки трубы, точности обработки паза, зазора между стыками и величины смещения кромок, сварочных материалов и защитного газа, параметров сварки, условий на объекте, а также от методов контроля и стандартов приемки, применяемых в рамках проекта. Поэтому в случае проектов, где четко требуется дефектоскопия первого уровня, компания Meihan Technology в первую очередь уточняет фактические данные о трубопроводной арматуре заказчика и условия приемочной проверки проекта, а уже затем приступает к подбору оборудования и оптимизации технологического процесса; при необходимости проводит пробную сварку на образцах труб с фактическими или близкими к заданным характеристиками и проверяет технологию сварки на основе результатов соответствующего неразрушающего контроля. [Рис.: Образцы сварки, выполненные на автоматических сварщиках открытого типа серии MWG; отчет о самопроверке дефектоскопии, проведенной третьей стороной по заказу заказчика]
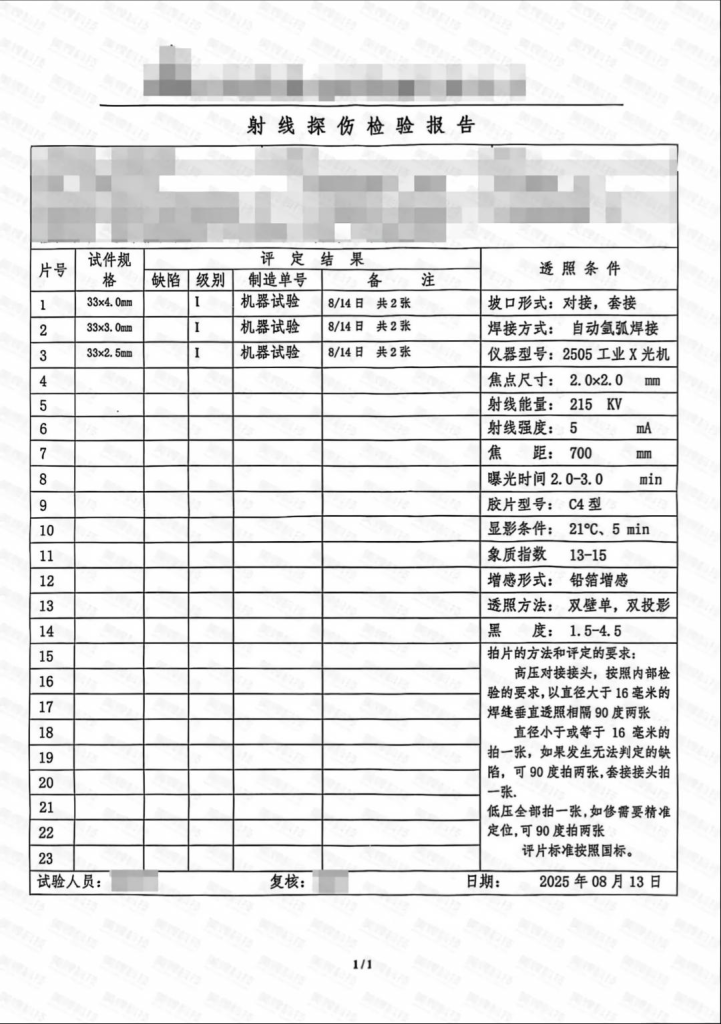
При одинаковом диаметре труб, но различных материалах, толщине стенок, типе разъема, состоянии сборки и требованиях к качеству необходимые сварочные технологии могут полностью различаться. Поэтому «возможность сварки на оборудовании» и «способность оборудования стабильно соответствовать требованиям приемки проекта» не являются тождественными понятиями. Компания «Meihan Technology» рекомендует клиентам предоставлять образцы труб с фактическими или близкими к проектным характеристиками для проведения пробной сварки. Цель пробной сварки заключается не в простой демонстрации работы сварочного аппарата, а в проверке соответствия оборудования, сварочной головки, типа разъема, конструкции сварных слоев и технологических параметров реальным условиям эксплуатации. В ходе пробной сварки можно дополнительно подтвердить модель оборудования, конфигурацию сварочной головки, условия разрезки, количество сварных проходов, способ подачи проволоки и режим колебаний, а также ключевые технологические параметры, и на основе формы сварного шва и требований к приемочной проверке проекта оценить пригодность данного решения. Для проектов с четкими требованиями к неразрушающему контролю, специальными материалами, особыми типами разрезки или многослойной сваркой толстостенных труб более надежным способом выбора оборудования является сначала проведение проверки технологического процесса, а уже затем определение варианта оборудования.
Диапазон диаметров труб: минимальный наружный диаметр, максимальный наружный диаметр и основные типоразмеры.
Диапазон толщины стенок: в частности, в случае толстостенных труб необходимо дополнительно уточнить требования к подготовке кромок и многослойной сварке с несколькими проходами.
Материал труб: например, углеродистая сталь, нержавеющая сталь, легированная сталь и т. д. Конкретный выбор зависит от модели оборудования и технологических требований.
Конструкция трубных фитингов: стыковое соединение прямых труб, трубные фланцы, фитинги большого диаметра или другие конструкции с кольцевым сварным швом.
Раскрое и условия сборки: форма раскроя, угол, тупая кромка, зазор и смещение кромок.
Способ монтажа: заводская сборка или монтаж на месте; возможно ли вращение детали.
Требования к испытаниям и приемочке: методы неразрушающего контроля, класс качества и стандарты, применимые к проекту.
Если в проекте четко указано требование о проведении дефектоскопии первого уровня, рекомендуется указать это требование еще на этапе запроса предложений и выбора модели, а также провести целенаправленную проверку технологического процесса с использованием реальных трубных фитингов.
VII. Распространенные проблемы при автоматической сварке трубопроводов нефтехимической промышленности
Вопрос 1: Может ли оборудование для автоматической сварки труб компании «Meihan» соответствовать требованиям первого уровня неразрушающего контроля? Да. При условии, что технологический процесс сварки соответствует характеристикам труб заказчика, а условия монтажа и контроля удовлетворяют требованиям проекта, сварные швы, выполненные с использованием оборудования для автоматической сварки труб компании «Meihan», могут соответствовать требованиям приемки по неразрушающему контролю первого уровня. Конкретно это необходимо проверять с учетом методов неразрушающего контроля, применяемых в рамках проекта, уровня приемки и действующих стандартов. В2: Какой максимальный диаметр труб может сваривать автоматическая сварочная машина открытого типа? Серия автоматических сварочных машин открытого типа MWG компании «Meihan Technology» позволяет сваривать трубы с максимальным диаметром до Φ325 мм; они в основном используются для автоматической сварки фиксированных труб в любом положении, а также для сварки трубопроводов среднего и большого диаметра при монтаже на месте. В3: Каков максимальный диаметр труб, которые можно сваривать? Серия оборудования для автоматической сварки кольцевых швов MWHF компании «Meihan Technology» позволяет сваривать трубы с максимальным диаметром до Φ800 мм. Для стационарных труб сверхбольшого диаметра, выходящих за пределы указанного диапазона, в зависимости от реальных условий эксплуатации можно использовать автоматическую сварочную тележку с индивидуально изготовленными направляющими. Вопрос 4: Можно ли использовать автоматическую сварку для толстостенных труб? Да. Для толстостенных труб обычно требуется применение технологии сварки с заполнением шва проволокой и многослойной многопроходной сварки; конкретный дизайн слоев и параметры необходимо определять с учетом материала, толщины стенки, формы разреза, положения сварки и требований к качеству. Вопрос 5: Нужно ли приобретать разные автоматические сварочные аппараты для труб разного диаметра? Не обязательно. Если диаметры труб находятся в пределах диапазона применения соответствующей серии оборудования, можно охватить различные спецификации за счет адаптации зажимных устройств/рельсов и настройки технологических параметров в соответствии с конструкцией оборудования. Окончательный выбор оборудования следует производить с учётом фактической комбинации диаметров труб, толщины стенок и условий монтажа.
VIII. Meihan Technology: поставщик оборудования для автоматической сварки и технологических решений для промышленных трубопроводов
Компания «Шанхай Мэйхан Интеллиджент Текнолоджи» (далее «Мэйхан Текнолоджи») является разработчиком и производителем оборудования для автоматической сварки трубопроводов, специализирующимся на технологиях и оборудовании для автоматической прецизионной сварки трубопроводов. Ориентируясь на такие области сварки, как «труба к трубе», «труба к пластине», кольцевые швы и специальные детали, компания создала серию оборудования, включающую системы автоматической сварки «труба к трубе» в закрытом и открытом режимах, автоматической сварки кольцевых швов, автоматической сварки по рельсам, автоматической сварки «труба к пластине», наплавки TIG с нагреваемой нитью, а также нестандартного автоматизированного сварочного оборудования. Соответствующее оборудование применяется в нефтехимической, газовой и энергетической отраслях, при производстве сосудов под давлением, теплообменного оборудования, чистых трубопроводов, а также в других областях производства промышленных трубопроводов и оборудования. Для конкретных проектов «Meihan Technology» может подобрать оборудование и оптимизировать технологический процесс с учетом диаметра труб, толщины стенок, материала, конструкции трубопроводных узлов, места сварки, условий монтажа и требований к приемочному контролю качества, а также проводить проверочную сварку на реальных образцах труб. Выставка «Нефтехимическая промышленность Синьцзяна 2026» уже завершилась, но несколько вопросов, которые неоднократно поднимались на выставке, являются именно теми проблемами, которые больше всего волнуют клиентов из нефтехимической отрасли при выборе оборудования для автоматической сварки: какой максимальный диаметр труб можно сваривать? Можно ли выполнять многослойную и многопроходную сварку толстостенных труб? Возможна ли автоматическая сварка в любом положении для труб, закрепленных на месте? Соответствуют ли сварные швы требованиям первого уровня неразрушающего контроля? Если вы решаете задачи автоматической сварки труб большого диаметра и толстых стенок, сварки закрепленных труб в любом положении, кольцевой сварки труб и фланцев или подбора автоматических сварочных аппаратов для нефтехимической промышленности, предоставьте компании «Meihan Technology» конкретные параметры труб и требования к приемке проекта для оценки технологического процесса. Для проектов, требующих проверки качества сварки, также можно предоставить образцы труб реальных или близких к ним спецификаций для проведения пробной сварки.